欢迎来到深圳市凌龙科技有限公司


汽车压铸件,是发动机、变速箱、车身结构等关键部位的核心部件。铸造过程中可能产生肉眼看不见的气孔、缩松等微小缺陷。因此,压铸件在出厂前须经过100%气密检测。
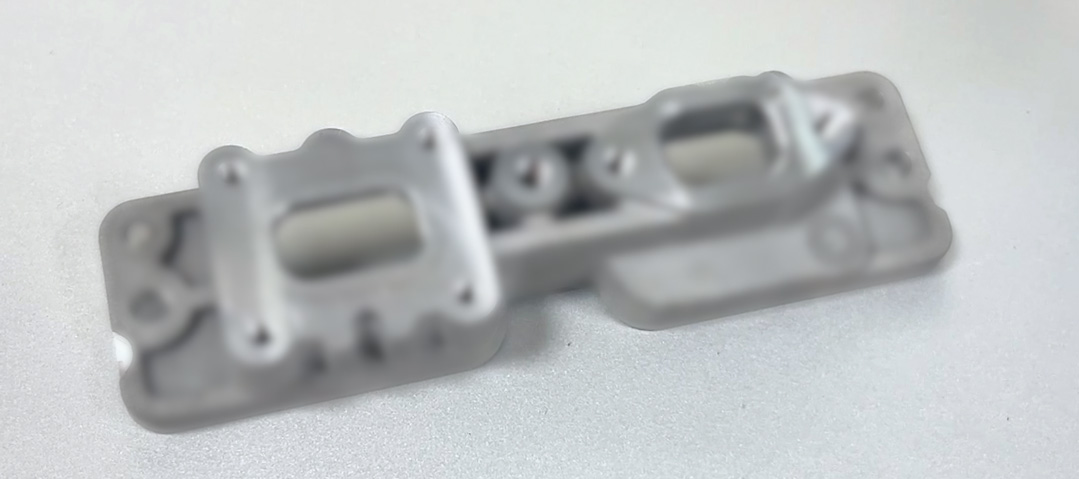
本次案例客户是一家汽车零部件供应商,需要对一款铝合金压铸件进行气密检测,要求测试75kpa压力,产线全检,节拍快。
01 产品与检测难点
该压铸件为铝合金材质,结构紧凑,表面经过机加工处理,有多个安装孔和油路通道。
检测难点
产品有多个开口(油路接口、安装孔等),检测时需要一次性全部封堵,任一孔位密封不严都会导致误判。同时,客户还要求设备集成到现有产线中,不能拖慢产线节拍,操作简便,数据可追溯。
针对这款压铸件的特点,凌龙提供了一套柜式气密检测设备,整套设备包含凌龙LL-17差压气密性检测仪、上位机(工业电脑)、定制治具、光栅保护及报警指示系统,集成在一台柜体中,形成完整的检测工位。
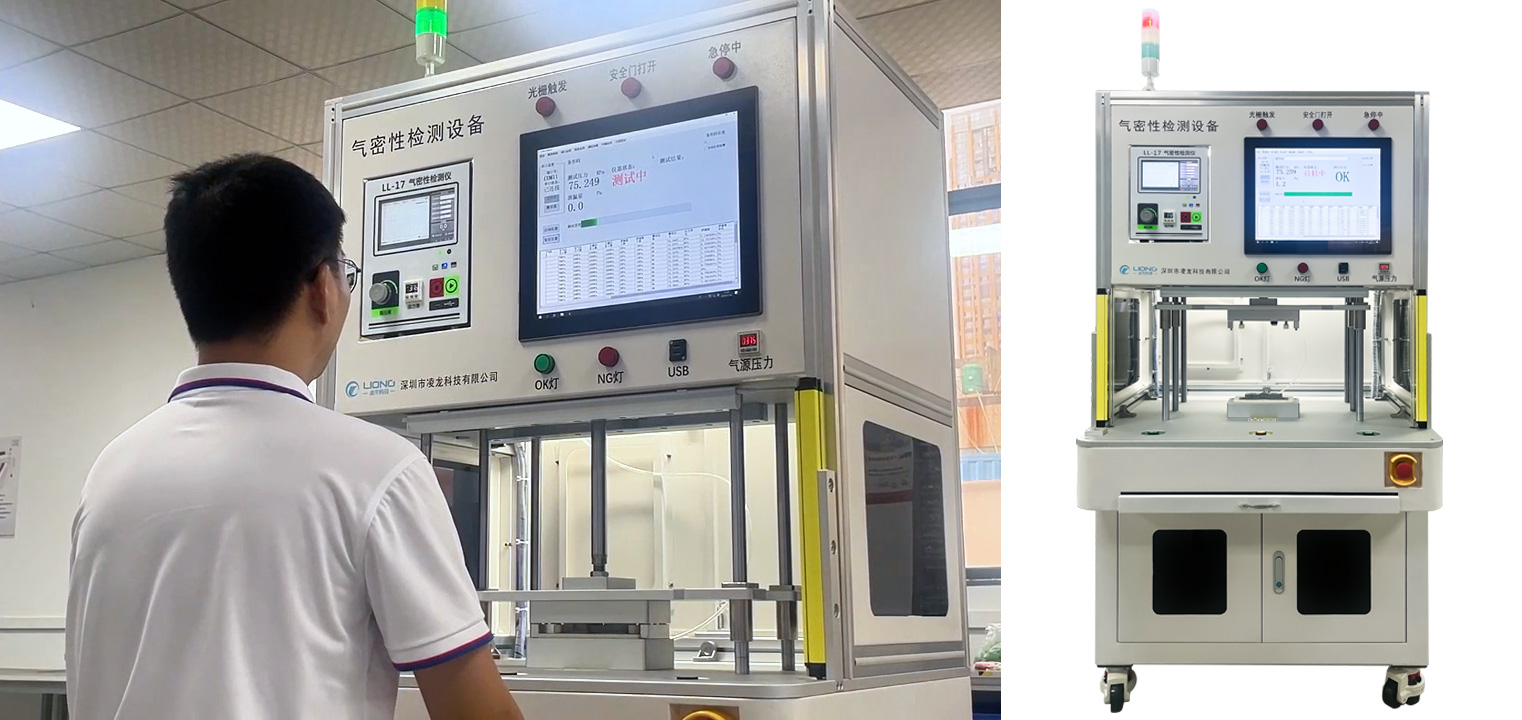
柜式集成的优势
一体化设计让仪器、上位机、治具、光栅全部集成在一台柜体中,占地小、移动方便。配备上位机软件后,检测数据实时显示,支持MES对接。设备同时配备安全光栅和急停按钮,保障操作人员安全。设备面板设有OK/NG指示灯、气源压力表,操作状态一目了然。
检测参数
凌龙LL-17差压气密性检测仪,检测压力设定为75kPa。检测流程分为四个阶段:充气、平衡、检测、排气,单次总节拍约20-31秒。
检测流程
人工将压铸件放入治具,按下启动键后,光栅首先检测安全区域,确认无误后治具自动压紧并封堵所有孔位。
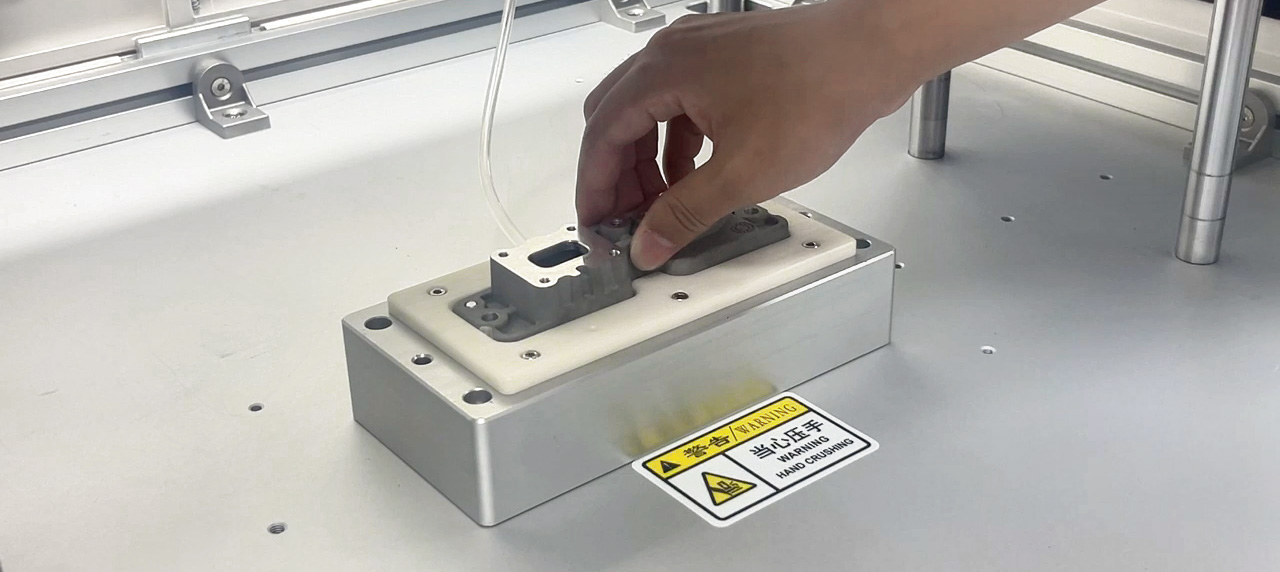
仪器随即进入自动检测程序:充气、平衡、检测,差压传感器比对标准品与被测品的压力差值,仪器自动判定结果,最后排气,治具打开,操作人员下料。
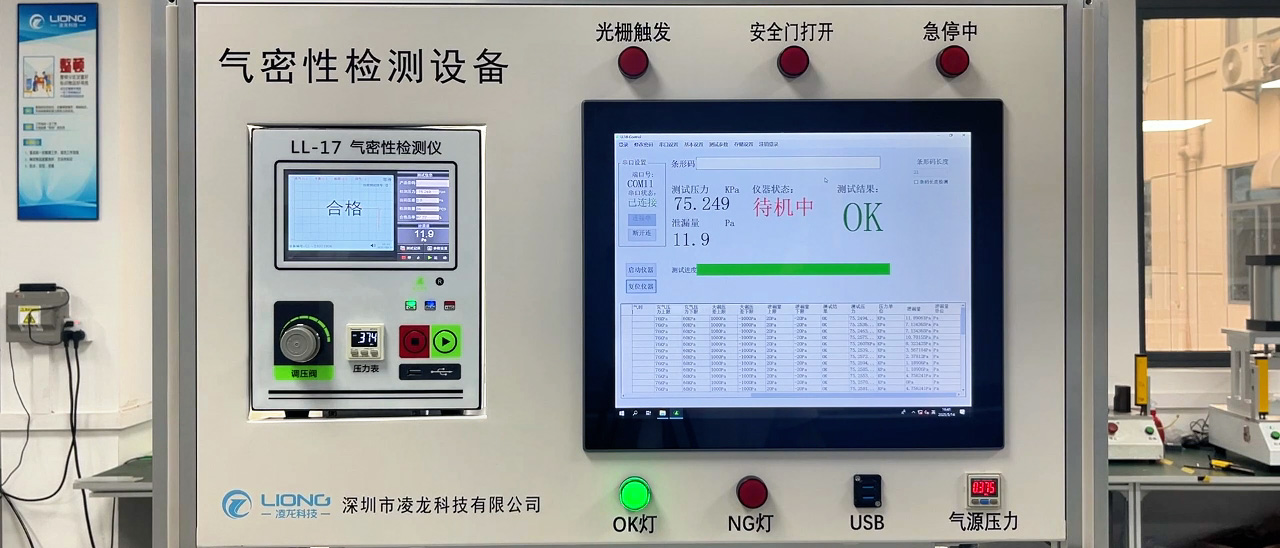
判定标准
差压法通过与标准品(已知不漏的合格品)比对,直接读取两者的压力差值,设定泄漏判定阈值后仪器自动判定:
泄漏值 ≤ 阈值 → OK(合格),OK绿灯亮
泄漏值 > 阈值 → NG(不合格),NG红灯报警
上位机软件自动保存每台产品的检测数据,支持导出追溯与MES对接。
如果你的压铸件产品也面临气密检测需求,欢迎留言或私信,凌龙工程师可提供方案评估与打样测试。


 在线客服
 15361578928